
Pubblicato su Screen Printing Magazine
Traduzione narrativa a cura di Beppe Quaglia
Prima di tutto, smetti di allineare i tuoi listini prezzi a quelli di altri stampatori quando non hai idea di quali siano i loro margini.
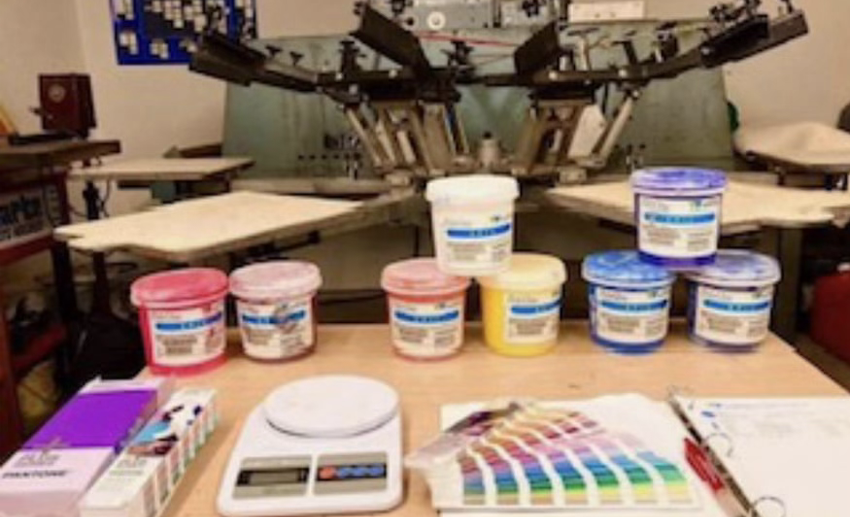
Il sistema di corrispondenza dei colori RIO di Avient offre formule online per miscelare migliaia di colori PMS.
Quando formiamo nuovi serigrafi, di solito iniziamo con una lista di “Cose da Fare”. Ma a volte è meglio raccomandare una lista di “Cose da Non Fare” per evitare che gli stampatori commettano questi errori. Per aiutarmi a identificare le cose da non fare, mi sono rivolto a sei stampatori veterani per raccogliere i loro suggerimenti sugli errori principali che uno stampatore può commettere.
Durante le discussioni con questi professionisti ci siamo fatti anche qualche risata con suggerimenti del tipo: “Non scaldare il tuo cibo nel forno di essicazione” o “Non chiamare l’inchiostro pittura”. Alla fine, abbiamo stilato una solida lista di 10 “Cose da Non Fare” per i serigrafi. So che tutti noi abbiamo commesso uno o più di questi errori; quindi, è importante sapere cosa non funziona tanto quanto sapere cosa funziona.
1. Non allineare i prezzi alla concorrenza senza conoscere i loro margini
Peter Jr. di New Era Apparel suggerisce il primo “Non Fare”: smettere di allineare i propri listini prezzi a quelli di altri stampatori quando non hai idea di quali siano i loro margini. Inoltre, smetti di preventivare i lavori per il cliente finale includendo i costi di telai e set-up. McDonald’s non scompone la lattuga e il formaggio dal prezzo di un hamburger!
Sono d’accordo con Peter sul fatto che uno degli errori più grandi che un laboratorio possa fare sia semplicemente quello di adeguarsi ai prezzi dei concorrenti senza determinare i reali costi dei propri beni e servizi. È importante rientrare nella fascia di prezzo del mercato, ma non è necessario adeguarsi al prezzo del concorrente solo per ottenere l’ordine.
2. Non essere pigro: sostituisci la gomma della racla
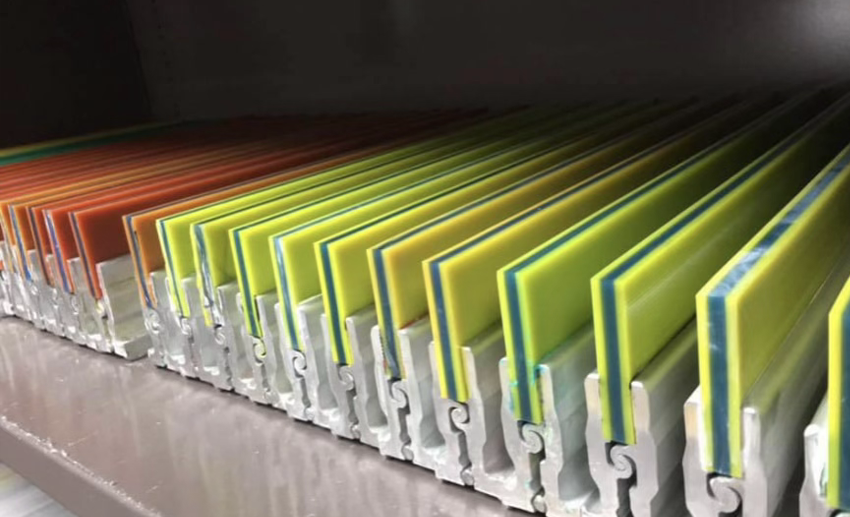
Successivamente, Rick Roth, titolare di Mirror Image, offre un consiglio sulla racla: non essere pigro e nemmeno tirchio! La gomma della racla va sostituita. Se non hai mai provato gli spremitori a triplo durometro 60/90/60, questo è un buon momento per farlo.
Anni fa ho lavorato con una grande azienda di serigrafia per migliorare la qualità di stampa e una delle prime cose che abbiamo fatto fu quella di sostituire tutte gli spremitori delle racle. Il risultato fu un miglioramento della qualità di stampa immediatamente percepibile.
La racla 60/90/60 consente al bordo morbido da 60 shore di trasferire l’inchiostro sulla superficie del capo, mentre il centro da 90 shore riduce la flessione dello spremitore durante la passata. Questo aiuta a mantenere il corretto angolo della racla.
Non essere pigro. Sostituire gli spremitori consumati o rovinati è fondamentale per ottenere la migliore qualità di stampa.
3. Non spalmare l’emulsione con una mano sola
John Magee di Avient Specialty Inks sostiene di non spalmare l’emulsione con una mano sola e assicurati di comprendere l’importanza dello spessore dello stencil in relazione alla qualità di stampa.
L’EOM (emulsion over mesh) dovrebbe essere del 20% dello spessore totale sul lato di contatto del telaio con il capo da stampare. Questo permette di creare una sorta di guarnizione che permette il deposito dell’inchiostro. Uno stencil spesso garantisce un deposito d’inchiostro consistente, migliorando l’opacità e la durata della stampa.
Il mio suggerimento per i laboratori automatizzati di una certa dimensione, è di dotarsi di una macchina automatica per la spalmatura dei telai, così da poter controllare l’EOM su tutti i telai che permetteranno di rendere tutte le stampe più consistenti. Per i laboratori di piccole e medie dimensioni, sono invece disponibili supporti per telai che permettono di bloccare il telaio in posizione ferma liberando le mani per un’applicazione corretta e uniforme da cima fondo.
4. Non usare solventi aggressivi per pulire i telai
Alan Howe di Easiway Systems offre consigli per la pulizia dei telai: una volta terminato di stampare con il plastisol, per pulire i telai non utilizzare solventi aggressivi come apri-maglie, xilene o diluente alla nitro.
Questi solventi aggressivi possono avere reazioni chimiche che bloccano lo stencil rendendone impossibile il recupero del telaio. Inoltre, l’uso di questi solventi aggressivi causerà una marcata colorazione del tessuto del telaio a causa dei pigmenti presenti nel plastisol. Questo ti obbligherà a spendere più tempo e denaro, dovendo ricorrere a ulteriori prodotti chimici e smacchiatori per eliminare le macchie sul tessuto del telaio.
5. Non improvvisare i tempi di esposizione del telaio
Rick Davis, veterano dell’industria con 40 anni di esperienza, raccomanda di tenere sotto controllo l’esposizione del telaio: non improvvisare i tempi di esposizione del telaio. In serigrafia non si può improvvisare nulla! I tempi di esposizione vanno determinati utilizzando un buon calcolatore di esposizione a 21 step.
6. Attenzione al condotto di ventilazione del forno
Mark Suhadolnik, Applications Manager della GSG, consiglia di fare attenzione al forno di essicazione e all’utilizzo della cappa flash: assicurarsi che il condotto di ventilazione forzata del forno non presenti curve a 90°. Altrimenti l’aria non fluirà regolarmente causando un accumulo di vapori e fumi nel forno. Se si utilizzasse una curva a 90° nel condotto di scarico, si dovrebbe installare un ventilatore ausiliario all’uscita del condotto.
7. Evita calore eccessivo durante l’asciugatura flash
Il calore eccessivo può danneggiare il tessuto o causare deformazioni della stampa. Questo è un problema comune che molti serigrafi riscontrano quando stampano con plastisol. Surriscaldare il fondino bianco durante la stampa con plastisol causerà inoltre la completa polimerizzazione dell’inchiostro, impedendo agli inchiostri sovrastampati di fondersi adeguatamente.
Inoltre, non affrettare il processo di flash. Non si tratta di velocità: si tratta di raggiungere la giusta temperatura e la giusta funzionalità.
8. Non sovraccaricare il nastro del forno
Da parte mia posso dire che per beneficiare della massima efficienza del forno di essicazione, si dovrebbe evitare di sovraccaricare il nastro di trasporto del forno. Inserire troppi capi nell’essiccatore può causare una qualità di stampa irregolare ed incoerente.
Raccomando sempre di profilare periodicamente l’essiccatore per verificare che raggiunga la corretta temperatura sul substrato, adottando una sonda di misurazione della temperatura da posizionare direttamente sull’inchiostro stampato, poi passare il capo e la sonda nel forno per monitorare e registrare le temperature su tutto il percorso della camera di asciugatura. Di solito la temperatura di polimerizzazione non si raggiunge fino a quando il capo non ha percorso tre quarti della camera del forno.
9. Investi in un sistema di miscelazione colore professionale
Non risparmiare quando investi in un sistema di miscelazione colore degli inchiostri. Procurati un sistema che abbia una guida PMS online di formulazione che ti fornisca le percentuali di base e pigmento, in grammi, necessarie per formulare il colore PMS da ottenere.
Un esempio è il sistema di formulazione colori IMS 3.0 di Avient, che dispone di migliaia di formule PMS online che forniscono i rapporti di miscelazione necessari per ottenere risultati affidabili. Il vantaggio di questo sistema è la funzione di riciclo che consente di miscelare altri colori a partire dall’inchiostro PMS avanzato.
10. Non affidarti a un solo metodo di decorazione
Non affidarti a un solo metodo di decorazione del capo ora che esistono le tecnologie DTG e DTF. Molti decoratori valutano la dimensione del lavoro da eseguire e, se il design è composto da otto colori o più, l’opzione potrebbe essere quella di utilizzare trasferimenti DTF.
Oppure, se si tratta di un lavoro a basso volume, ha senso utilizzare la stampa DTG invece di esporre e sviluppare otto telai e allestire la macchina per una quantità di capi limitata.
Conclusione
Che tu voglia formare nuovi dipendenti o avviando un laboratorio da zero, la lista dei “Non Fare” sopra citata ti aiuterà a evitare errori e contestazioni. La serigrafia tessile ha bisogno di adottare un processo che funzioni per il tuo laboratorio e che consenta di formare i dipendenti a ripeterlo. Questa è la chiave del successo di ogni laboratorio!
James Ortolani opera nel settore dell’abbigliamento decorato da 40 anni, specializzandosi in serigrafia e applicazioni di trasferimento termico. È stato ammesso all’Academy of Screen and Digital Print Technologies (ASDPT) nel 2011 per il suo contributo al progresso del settore della serigrafia. James è attualmente responsabile delle vendite grafiche e dello sviluppo prodotti per HIX Corp. con sede a Pittsburg, Kansas. Contattatelo a jortolani@hixcorp.com.
Lascia un commento